Proses produksi inti dari hot-dip lempeng galvanis berputar di sekitar "pemrosesan substrat → praperawatan permukaan → hot-dip galvanisasi → pasca{2}} peulaku → inspeksi ngon pengiriman". Tiëp-tiëp langkah peureulèë kontrol nyang ketat nibak presisi, kebersihan, ngon kualitas lapisan keu geupeupasti sifeut mekanis, resistensi korosi, ngon kompatibilitas pelat nyang meuhubong. Langkah-langkah khusus nakeuh lagee nyoe:
Pemilihan substrat: Berdasarkan tingkat tegangan (110kV/220kV/500k/UHV) dan beban pelat nyang menghubungkan, pilih pelat baja kekuatan paduan rendah nyang rendah atawa tempa nyang memenuhi standar lagee GB/T 700 (Q235) dan GB/T 1591 (Q345) untuk memastikan bahwa kekuatan tarik dan geseran dari substrat nyan keudroe meupeunoh standar (hana patah tulang ukeue kareuna cacat bak substrat).
Pemotongan bahan: Deungon tapeuguna pemotongan apui CNC, pemotongan plasma, atawa potong laser, pelat baja nyan geukoh jeut keu teumpat kosong meunurot bentuk (peunyata sagoe, lhee sagoe, Y{0}} meubentuk, dan laen-laen) dari gamba desain pelat nyang meuhubong. Persyaratan kunci: bineh nyang canggih wajeb rata, bebas dari burr, retak, atawa residu oksida, dan kesalahan dimensi haroh dikontrol lam ±1mm (untuk memastikan akurasi pemrosesan selanjut jih).
Stempel: Keu pelat atawa jeuneh nyang tebal deungon syarat stres nyang tinggi, blank lheuh geukoh peureulee geupeuduek lam tekan tekan nyang teupeugah atawa geucap pers dan geubentuk le tempa die untuk geupeusempurna butir-butir internal logam dan geupeugot kekuatan keseluruhan.
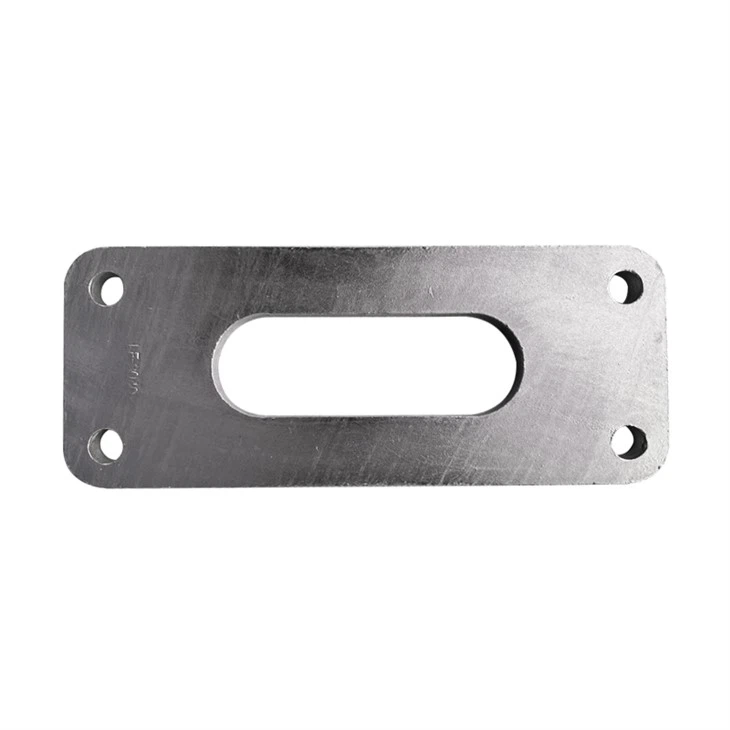
Peumeu'èn Lubang: Meungui meusén pengeboran CNC atawa pusat peumeu'èn, lubang baut, lubang-lubang nyang meugantung, ngon antarmuka koneksi la'én nibak suum{0}}dip lempeng galvanis geusenjata deungon teupat meunurot gamba. Toleransi diameter lubang nyan geukontrol lam H12 nilai (±0,15mm), ngon kesalahan jarak lubang nakeuh Less nibak atawa saban ngon ±0,5mm keu geupeupastikan pencocokan nyang teupat ngon baut insulator, klem, ngon perangkat keras laen jih. binèh lubang nyan bulat (R Raya nibak atawa saban ngon 2mm) keu geupeuhindar konsentrasi teugangan nyang diseubabkan lé binèh tajam ngon keu geucegah penumpukan lapisan watee geugalak.
Edge grinding: Meu-ulang-ulang bak binèh-binèh nyang ka geukoh, bukaan, ngon permukaan pelat nyang meuhubông ngon geungui roda nyang meugileng atawa meusén poles keu geupeugadeh burr, flash, ngon tanda-tanda pemesinan; geubentuk lom dan geupeubeutoi bagian-bagian nyang ka meu-ulang-ulang untuk geupeupastikan bahwa kesalahan kerataan dari pelat sambungan nakeuh Kureung atawa saban ngon 2mm/m.
Degresasing alkali: Peukaru pelat sambungan lam tangki degreasing alkali bak 60-80 derajat seulama 10-20 minet untuk peugadeh minyeuk permukaan, koh cairan, dan abe; bilas beutoi-beutoi deungon ie gleh untuk memastikan hana sisa minyeuk. Meucok keu peugadeh karat: Peukaru pelat nyang meuhubong degrease lam tangki acar asam klorida 15-20% seulama 15-30 minet keu peugadeh skala oksida permukaan, karat, ngon filem oksida nyang meugulong; gagap secara teratur watee acar untuk tapeujioh droe dari peugadeh karat nyang hana lengkap di daerah-daerah tertentu.
Perawatan fluxing: Peuduek pelat bias jeut keu mandi flux bak 70-80 derajat dan tenggelam seulama 3-5 minet untuk membentuk pilem fluks nyang seragam bak permukaan. Film nyoe jeuet geuisolasi udara dan geucegah oksidasi sekunder substrat; nyan cit mengurangi teugangan permukaan cairan seng, memungkenkan cairan seng jeut meratakan permukaan substrat.
Perlakuan immersi seng: Gunakan gantungan khusus untuk secara vertikal neupeuduek lempeng sambong secara vertikal u dalam cairan seng dan neupeutamong untuk 3-5 minet untuk neupastikan bahwa cairan seng nyan sepenuh jih geusampôh permukaan substrat dan geubentuk seng zinc{{4}iron nyang meuikat seucara metalurgial secara metalurgi nyang meuikat seucara metalurgi. Nyoe cit proses nyang paleng peunteng lam pelat jok galvanis hot-dip.
Peuluweueng seng nyang terkontrol: Plat-pelat seng-sengoe nyang teugem lam cair seng, ngon cairan seng nyang leubèh bak permukaan geupoh lé saboh gantungan atawa sikin udara nyang meugeta keu geukontrol teubai lapisan; lheuh nyan awaknyan jipeuduek lam tangki ie peuluweueng keu peuluweueng nyang bagah, nyang jipeusempurna kristal lapisan dan jipeutingkat kreueh dan jingui resistensi;
Peugleh dan peupoles: Lheueh tapeulupi, tapeuguna sikat kawat atawa tapeugileng roda keu tapeugleh nodul seng, beukah seng, ngon tanda-tanda perlengkapan bak permukaan hot-dip galvanis lempeng keu keu geupeupasti permukaan nyang gleh; peugot peugleh sekunder bukaan untuk tapeujioh droe dari lapisan nyang meupeungaroh keu penyisipan baut.